


Литьевая машина
Интеллектуальное оборудование Zhejiang Yabao: ваш надежный поставщик термопластавтоматов!
Компания Zhejiang Yabao Intelligent Equipment Manufacturing Co., Ltd. — предприятие, занимающееся исследованиями, разработками, производством и продажей интеллектуальных систем литья под давлением. Наша общая философия проектирования и производства машин — высокая скорость, высокая точность, энергосбережение, высокая безопасность и высокая стабильность.
Богатые продукты
Мы можем производить термопластавтоматы, машины для литья пластмасс под давлением, горизонтальные термопластавтоматы, гибридные термопластавтоматы, термопластавтоматы с гидравлическим зажимом, гидравлические термопластавтоматы, машины для литья бутылок и многое другое.
Широко используемые продукты
Продукция, которую мы производим, может широко использоваться в нуждах национальной обороны, электромеханической, автомобильной, транспортной, строительной, медицинской, 3C-электроники, игрушек и других отраслей промышленности.
Настраиваемый
У нас 25-летний опыт работы в отрасли, и наша продукция может быть изготовлена по индивидуальному заказу OEM; и мы также предоставляем комплексные решения, включая поддержку технологического процесса, планирование пресс-форм, технологии автоматизации, обслуживание и обучение.
Гарантия качества
Продукция, производимая нашей компанией, соответствует стандартам качества ISO9000 и CE. В течение гарантийного срока мы обеспечим бесплатное послепродажное обслуживание.


Литьевая машина — это производственное устройство, используемое в процессе литья под давлением, широко используемом методе производства пластмассовых изделий. Машина состоит из нескольких ключевых компонентов, включая блок впрыска пластмассы, узел зажима формы и систему впрыска. Процесс начинается с нагрева и плавления пластиковых гранул в инжекторном блоке. После расплавления пластиковый материал впрыскивается в полость формы, принимает ее форму и охлаждается для затвердевания продукта. Узел зажима формы обеспечивает надлежащую герметизацию и надежное позиционирование формы во время процесса литья. Машины для литья под давлением универсальны и используются в различных отраслях промышленности для массового производства пластиковых компонентов, начиная от сложных деталей и заканчивая более крупными изделиями, такими как автомобильные детали и товары для дома. Точность и эффективность литья под давлением делают эти машины незаменимыми в современных производственных процессах.
Особенности литьевой машины
Эффективное производство
В машинах для литья под давлением используются передовые технологии автоматизации, которые позволяют завершить массовое производство в короткие сроки. Его высокоавтоматизированная операционная система позволяет сократить время цикла, тем самым повышая эффективность производства. Такая эффективность делает машины для литья под давлением идеальными для массового производства.
Точный контроль впрыска
Машины для литья под давлением оснащены точными системами контроля впрыска, которые обеспечивают точный контроль количества пластикового материала, впрыскиваемого в процессе производства. Такая точность помогает поддерживать стабильность и качество продукции, отвечая высоким требованиям клиентов. Благодаря передовой технологии управления можно достичь точного контроля скорости впрыска, давления и температуры.
Применимость нескольких материалов
Машины для литья под давлением не ограничиваются обработкой одного материала, но также могут быть адаптированы для производства различных пластмасс и композитных материалов. Эта гибкость позволяет ему реагировать на потребности различных отраслей и приложений, что делает его широко используемым в автомобилях, электронике, медицине и других областях.
Гибкость дизайна
Машины для литья под давлением имеют гибкую конструкцию пресс-форм, которая позволяет им производить детали различных форм и размеров. Заменяя пресс-формы, производственную линию можно быстро настроить для удовлетворения потребностей различных продуктов.
Части литьевой машины
Хоппер
Бункер — это компонент, куда заливается пластиковый материал перед началом процесса литья под давлением. Бункер обычно содержит сушильный блок для предотвращения попадания влаги в пластиковый материал. Он также может иметь небольшие магниты для предотвращения попадания в машину вредных металлических частиц. Далее пластиковый материал из бункера переливается в следующий основной компонент, называемый бочкой.
Бочка
Цилиндр или трубка и цилиндр для материала нагревают пластиковый материал до расплавленного состояния, позволяя пластику течь через цилиндр. Внутренний винт впрыскивает пластик в формы или полости зажимного устройства. Следовательно, температуру в бочке необходимо соответствующим образом регулировать, чтобы поддерживать соответствующую температуру для различных типов пластиковых материалов. Функция цилиндра – транспортировать, уплотнять, плавить, перемешивать и прессовать пластик до того, как он попадет в литьевую форму.
Обогреватели
Машина для литья под давлением может иметь различные типы нагревателей для поддержания температуры в каналах и соплах, а также нагревательных форм и плит. К цилиндру можно прикрепить нагревательный элемент и использовать его для плавления формовочного материала бункера до жидкого состояния. Некоторые из различных типов нагревателей для литья под давлением включают ленточные нагреватели, нагреватели змеевиков/сопел, картриджные и ленточные нагреватели и изолированные тканевые нагревательные рубашки.
Сопло
Сопло представляет собой компонент литьевого формования, расположенный в нижней части эжекторной системы машины. Он выталкивает жидкий пластик из бочки в форму. Сопло упирается в поверхность формы, называемую литниковой втулкой и установочным кольцом, что помогает центрировать сопло на форме. Сегодня форсунки могут выполнять множество функций, включая фильтрацию, смешивание и перекрытие потока расплава. Фильтры форсунок могут свести к минимуму засорение литников и наконечников горячих литников посторонними материалами или загрязнениями в потоке расплава. Смесительные форсунки могут улучшить диспергирование и смешивание добавок, улучшая качество формованных деталей и одновременно уменьшая объем и стоимость добавок. Запорные сопла могут уменьшить выделение слюны при операциях литья под давлением, когда пресс часто отсоединяется от формы, например, во многих случаях двухэтапного формования.
Разделенные формы
При литье под давлением линия разъема — это место соединения двух половин формы в закрытом состоянии, особенно в разделенной форме. Пластиковое изделие, созданное с помощью литьевой формы, делится на две части, а линия, разделяющая две формы, называется линиями разъема. Разъемные формы — это один из типов литьевых форм, в которых губки образуют полость формы. Зажимы впрыскиваются по диагонали со стороны сопла, а затем перемещаются по диагонали наружу, когда форма открывается с помощью язычка. Затем отлитая под давлением деталь выпускается.
Зажимной блок
Назначением зажимного устройства является открытие и закрытие литьевой формы и выталкивание отлитых под давлением изделий. Двумя основными типами зажимных систем являются гидравлические и коленно-рычажные конфигурации. Система гидравлического зажима имеет один или несколько гидравлических цилиндров, а система коленно-рычажного зажима имеет ряд рычагов.
Инъекционный блок
Центральным компонентом термопластавтоматов является блок впрыска, который состоит из других частей. Назначение блока впрыска — расплавить сырье и направить его в форму. Инжекционный узел состоит из бункера, цилиндра и шнека. Полимерные гранулы сначала сушат и помещают в бункер, затем смешивают с красящим пигментом или другими армирующими добавками.
Гидравлический блок
Гидравлическая система или агрегат имеет решающее значение в машинах для литья пластмасс под давлением. Система может работать непрерывно во время производственных циклов. Подход сопла, впрыск плунжерного шнека, вращение шнека экструдера, а также закрытие формы требуют значительного количества подсхем, активируемых движением. Гранулированный пластиковый материал требует очень устойчивого движения для плавного перемещения через нагретое пластифицированное состояние, когда он течет в форму во время вращения шнека и фазы погружения. Качество продукта, полученного литьем под давлением, может быть нарушено, если гидравлические движения вызовут какие-либо нарушения.
Принцип работы литьевой машины

Добавить и растопить
Пластиковые гранулы подаются в литьевую машину через загрузочное отверстие. В нагревательном цилиндре термопластавтомата частицы пластика нагреваются и плавятся с образованием расплавленного пластика, который можно подвергать литью под давлением.
Инъекция
Как только пластик расплавляется, шнек термопластавтомата впрыскивает расплавленный пластик из нагретого цилиндра в цилиндр для впрыска. В литьевом цилиндре пластик вдавливается в форму для придания изделию желаемой формы.
Охлаждение и затвердевание
Расплавленный пластик в форме начинает остывать и затвердевать, принимая форму формы. Контроль времени охлаждения имеет решающее значение для обеспечения качества продукции.
Открытие формы и вложение
После отверждения пластика форму открывают, и сформированное пластиковое изделие выбрасывается. Оставшийся лом можно утилизировать через систему переработки.
Типы литьевых машин


Гидравлическая литьевая машина
Гидравлическая машина для литья под давлением использует гидравлическое давление для работы машины. Гидравлическая система состоит из гидронасоса, двигателя, гидроцилиндра и клапанов. Гидравлический насос подает гидравлическое масло под высоким давлением в гидравлический цилиндр, который затем приводит в движение винт, впрыскивая расплавленный пластик в полость формы. Эти машины популярны благодаря своей способности обеспечивать высокую силу зажима и гибкости гидравлической системы. Они обычно используются в отраслях, где объем производства высок, а себестоимость продукции не является серьезной проблемой.
Электрическая литьевая машина
Электрическая машина для литья под давлением использует электродвигатель для управления машиной. Эти машины более энергоэффективны, чем гидравлические, поскольку не требуют использования гидравлического масла. Вместо этого они используют электродвигатели для приведения в движение винта, впрыскивая расплавленный пластик в форму. Электрические машины известны своей высокой точностью, повторяемостью и скоростью. Они идеально подходят для изготовления деталей малого и среднего размера с высокой точностью и стабильностью.
Гибридная литьевая машина
Гибридная термопластавтомат сочетает в себе преимущества гидравлических и электрических машин. Они используют гидравлические системы для обеспечения усилия зажима и электрические системы для процесса впрыска. Эти машины энергоэффективны и обеспечивают высокую точность, скорость и гибкость. Они обычно используются в отраслях, где требуется высокий уровень точности и аккуратности.
Двухкамерная литьевая машина
Двухэтапная машина для литья под давлением — это тип машины, которая может производить два разных типа пластиковых деталей за один цикл. Он оснащен двумя блоками впрыска, которые могут одновременно впрыскивать в форму разные типы пластика. Эта машина идеально подходит для изготовления сложных деталей из разных цветов, материалов или текстур.
Многоразовая литьевая машина
Многоступенчатая машина для литья под давлением — это тип машины, которая может производить несколько деталей за один цикл. Он имеет несколько блоков впрыска, которые могут впрыскивать в форму различные типы пластиковых материалов. Эта машина идеально подходит для производства сложных деталей из разных цветов и материалов.
Вертикальная литьевая машина
Вертикальная термопластавтомат имеет вертикальный зажимной блок и инжекционный блок, установленный вертикально. Этот станок идеально подходит для изготовления деталей со вставками или формовкой. Его часто используют в отраслях, где пространство ограничено.
Газовая литьевая машина
Газолитьевая машина — это тип машины, в которой газ используется для облегчения процесса литья под давлением. Газ впрыскивается в полость формы, чтобы помочь пластиковому материалу заполнить форму. Этот станок идеально подходит для изготовления деталей с полым центром или требующих высокой точности размеров.
Литьевая машина для жидкого силикона
Машина для литья жидкого силикона под давлением — это тип машины, которая используется для производства силиконовых деталей. Машина впрыскивает жидкий силикон в полость формы, который затем отверждается, образуя твердую деталь. Эта машина идеально подходит для производства деталей с высокой термостойкостью, долговечностью и биосовместимостью.
Микролитьевая машина
Микролитьевая машина — это тип машины, которая используется для производства небольших и точных деталей. Машины для литья под давлением известны своей исключительной точностью и повторяемостью, что делает их предпочтительным выбором для изготовления деталей сложной геометрии и точных допусков. Они широко используются в различных отраслях промышленности, включая электронику и медицинское оборудование.
Машина для литья порошков под давлением
Машина для литья порошка под давлением — это тип машины, которая используется для производства деталей из металлических или керамических порошков. Порошки смешивают со связующим и впрыскивают в полость формы. После того, как деталь сформирована с помощью специального процесса литья под давлением, ее спекают для удаления связующего и сплавления порошков. Частично это приводит к высокой прочности и сложной геометрии. Машина для литья порошка под давлением является отличным вариантом для производства таких деталей и широко используется в таких отраслях, как аэрокосмическая и автомобильная.
Как выбрать литьевую машину
Понимание требований вашего проекта
Прежде чем выбрать машину, тщательно изучите технические характеристики вашего проекта. Учитывайте такие факторы, как тип материала, размер детали, объем производства и требуемая точность.
Тоннаж машины
Определите необходимое усилие зажима (тоннаж) в зависимости от размера и сложности ваших форм. Машины большей грузоподъемности подходят для изготовления более крупных деталей или деталей сложной конструкции.
Инъекционный блок
Оцените возможности блока впрыска, включая размер впрыска, давление впрыска и скорость впрыска. Убедитесь, что он соответствует вашим требованиям к материалам и продуктам.
Совместимость материалов
Выберите машину, которая может обрабатывать конкретные материалы, необходимые для вашего проекта. Учитывайте способность машины обрабатывать различные термопласты или другие материалы.
Совместимость пресс-форм
Обеспечьте совместимость машины и ваших форм. Проверьте размер формы, зажимной механизм и любые дополнительные функции, необходимые для ваших форм.
Энергоэффективность
Выбирайте энергоэффективные машины, чтобы снизить эксплуатационные расходы. Ищите такие функции, как серводвигатели и системы рекуперации энергии.
Автоматизация и контроль
Учитывайте уровень автоматизации и возможности управления. Усовершенствованные системы управления повышают точность, повторяемость и общую эффективность.
Надежность и долговечность машины
Оцените качество сборки машины, репутацию производителя и отзывы других пользователей. Надежная и долговечная машина сводит к минимуму время простоя и затраты на техническое обслуживание.
Поддержка и обслуживание поставщиков
Выбирайте поставщика с хорошей репутацией в области поддержки и обслуживания клиентов. Отзывчивый поставщик может оказать помощь во время установки, обучения и устранения неполадок.
Как использовать литьевую машину
Подготовьте материалы
Убедитесь, что смола сухая и не содержит влаги, поскольку влага может повлиять на качество конечного продукта. Отмерьте и смешайте любые необходимые добавки, красители или другие материалы.
Подготовьте форму
Убедитесь, что форма чистая и не содержит грязи и мусора.
Нанесите необходимое антиадгезионное средство для форм в соответствии с инструкциями производителя. Установите форму на термопластавтомат, соблюдая специальные инструкции для аппарата и меры предосторожности.
Настройте машину
Убедитесь, что машина правильно подключена к источнику питания и соблюдены все меры предосторожности. Отрегулируйте настройки машины, такие как температура, давление впрыска, скорость впрыска и время охлаждения, в зависимости от требований к материалу смолы и желаемому продукту.
Загрузите материал
Откройте бункер и засыпьте в него сухой полимерный материал. При необходимости используйте вспомогательное устройство подачи, чтобы обеспечить постоянную подачу материала. Закройте бункер и убедитесь, что он надежно закреплен.
Начать процесс литья под давлением
Активируйте системы нагрева и впрыска машины в соответствии с инструкциями производителя. Прежде чем продолжить, подождите, пока машина достигнет соответствующей температуры и стабилизируется. Запустите процесс впрыска, нажав соответствующие кнопки или используя панель управления машины.
Мониторинг процесса
Внимательно следите за показателями машины, такими как температура, давление и время цикла. Устраняйте любые проблемы, возникающие в процессе впрыска, такие как проблемы с потоком, воздушные или газовые ловушки или любые признаки деградации материала.
Извлеките и охладите деталь
Дайте детали остыть и затвердеть внутри формы в течение указанного времени охлаждения. По истечении времени охлаждения используйте систему выталкивателя, чтобы извлечь отформованную деталь из формы.
Повторите процесс
Очистите форму и остатки материала из машины. Заполните бункер смолой и повторите процесс литья под давлением для желаемого количества деталей.
Насколько важно обслуживать термопластавтомат
Сократить расходы
Вам следует обслуживать свои машины, поскольку это снижает производственные затраты. Без надлежащего обслуживания эти термопластавтоматы постепенно теряют эффективность по мере выхода из строя. Это стоит вам денег и увеличивает себестоимость каждой детали, которую вы изготавливаете на этом неэффективном станке.
Стабильное производство
Распространенной проблемой при литье под давлением является нестабильное производство, которое может возникнуть, если не провести надлежащую очистку. Грязные машины со временем могут привести к производственным ошибкам и потере деталей и материалов. Это стоит денег и ресурсов, потому что вам нужно производить больше, чем необходимо, чтобы компенсировать любые ошибки.
Сократите время простоя
Еще одним важным преимуществом надлежащего обслуживания вашего оборудования является сокращение времени простоя производства. Когда машина ломается и перестает работать, необходимо остановить производство для замены или ремонта оборудования. Это может стоить вам нескольких дней потери производственного времени в ожидании запасных частей — задержек, которых можно было бы избежать, выполнив в первую очередь надлежащее техническое обслуживание.
Сосредоточьтесь на профилактическом обслуживании
Когда дело доходит до обслуживания, некоторые формы лучше подходят для производства, чем другие. Профилактическое обслуживание является одним из наиболее эффективных, поскольку оно предотвращает проблемы до того, как они станут реальными. Профилактическое обслуживание направлено на раннее выявление проблем и их решение до того, как они повлияют на производство пластиковых деталей. Далее мы познакомим вас с различными видами профилактического обслуживания оборудования для литья под давлением.
Как чистить термопластавтомат
Выключите машину
Отключите питание устройства и убедитесь, что оно полностью выключено. Следуйте инструкциям производителя по безопасному выключению устройства.
Удалите остатки материала
Очистите бункер от остатков смолы. Вы можете либо использовать его в будущем, либо утилизировать должным образом. При необходимости выверните винт и тщательно очистите его, чтобы удалить остатки материала. Следуйте инструкциям производителя по правильной разборке и очистке.
Очистить ствол
Используйте нейлоновую щетку или чистящий стержень, чтобы удалить остатки остатков с поверхности ствола и винтов. Если имеется затвердевший материал или скопление нагара, возможно, вам придется использовать более агрессивный метод очистки, например, чистящие составы или специальные чистящие средства, одобренные изготовителя машины. Убедитесь, что на ней не осталось посторонних частиц или мусора, поскольку они могут повлиять на производительность машины или загрязнить будущие производственные циклы.
Очистите бункер и подающую горловину
Снимите бункер и тщательно очистите его. Разберите все съемные детали в соответствии с инструкциями производителя. Используйте щетку или чистящий инструмент, чтобы удалить смолу и мусор из бункера и загрузочного отверстия. При необходимости используйте сжатый воздух или вакуум для удаления любых мелких частиц, которые могут присутствовать.
Осмотрите и очистите форму
Снимите форму с машины, используя надлежащие методы обращения. Осмотрите форму на наличие остатков материала, грязи или мусора. Для тщательной очистки формы используйте соответствующие чистящие инструменты, такие как щетки, сжатый воздух или специальные чистящие средства. Обратите внимание на критические зоны, такие как полости, каналы охлаждения и выталкивающие штифты.
Соберите и подготовьте к следующему использованию.
Когда все станет чистым и сухим, соберите машину и форму в соответствии с инструкциями производителя. Убедитесь, что все детали надежно закреплены и затянуты. Проведите тщательную проверку, чтобы убедиться, что внутри машины или формы не осталось чистящих инструментов или посторонних предметов.
Сертификат
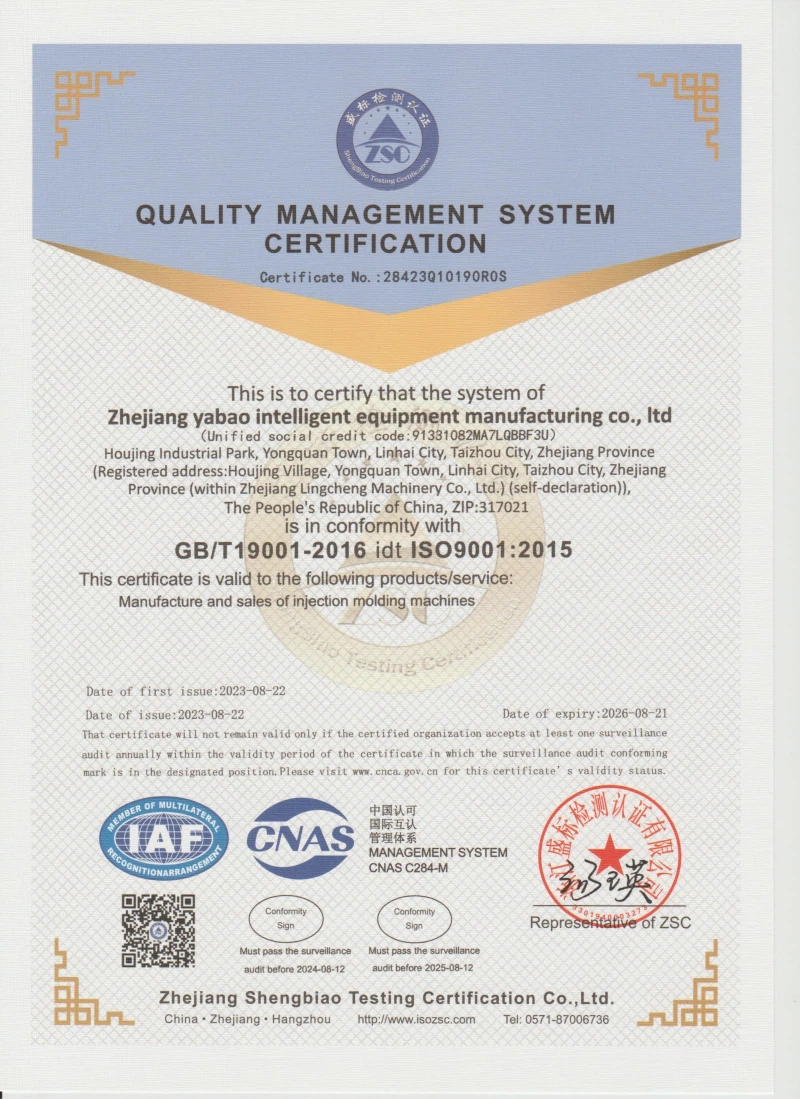

Часто задаваемые вопросы
Вопрос: Как работает машина для литья под давлением?
Вопрос: Каковы основные компоненты машины для литья под давлением?
Вопрос: Какие материалы можно использовать в литьевой машине?
Вопрос: Каков процесс литья под давлением?
Вопрос: Каковы различные типы машин для литья под давлением?
Вопрос: Как рассчитывается усилие зажима термопластавтомата?
Вопрос: Какие факторы влияют на качество конечного продукта при литье под давлением?
Вопрос: Как мы можем контролировать температуру в машине для литья под давлением?
Вопрос: Какова роль шнека в машине для литья под давлением?
Вопрос: Как вы обслуживаете термопластавтомат?
Вопрос: Какие меры безопасности следует соблюдать при эксплуатации термопластавтомата?
Вопрос: Каковы распространенные проблемы при литье под давлением и как их можно решить?
Вопрос: Как скорость впрыска влияет на процесс формования?
Вопрос: В чем разница между гидравлической и электрической термопластавтоматом?
Вопрос: Как размер формы влияет на процесс литья под давлением?
Вопрос: Какова цель использования антиадгезива для форм при литье под давлением?
Вопрос: Как давление влияет на качество отлитой детали?
Вопрос: Какова роль времени охлаждения в процессе литья под давлением?
Вопрос: Как мы можем повысить эффективность литьевой машины?
Мы являемся профессиональными производителями и поставщиками машин для литья под давлением в Китае, специализирующимися на предоставлении высококачественного индивидуального обслуживания. Мы тепло приветствуем вас в оптовой продаже термопластавтоматов с нашего завода. Для консультации по цене свяжитесь с нами.
Инъекция формования, Закупка литья, аксессуары для литья под давлением