


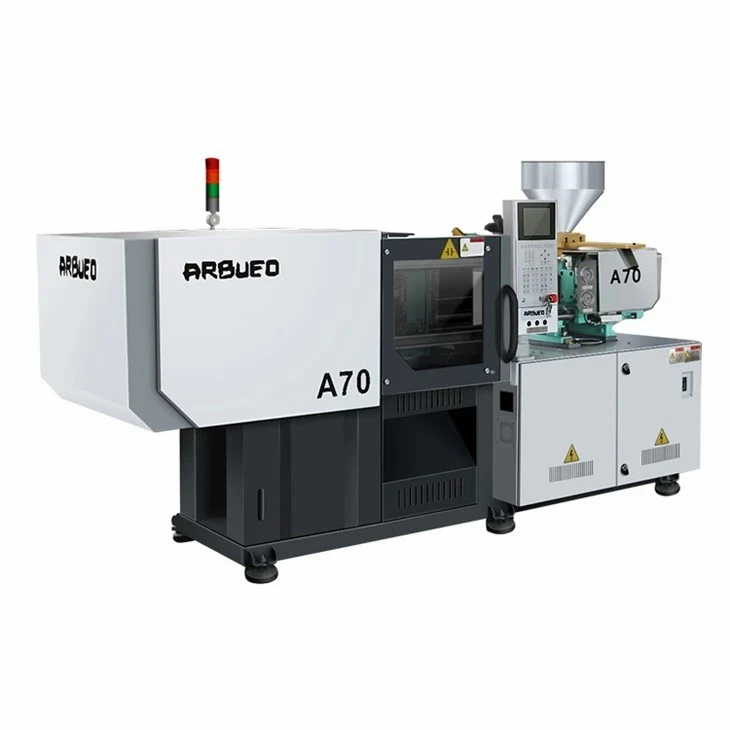

Высокоскоростная-машина для литья под давлением для много-циклического производства
Эта высокоскоростная-машина для литья под давлением разработана специально для быстрого-циклического,-производства тонкостенных-пластмассовых компонентов. Платформа, предназначенная для таких требовательных применений, как упаковка пищевых продуктов, медицинские расходные материалы, оптические компоненты и прецизионная электроника, сочетает в себе одно-/двухцилиндровые-инжекторные блоки высокого-давления с высоко-жесткой коленно-рычажной зажимной конструкцией.
За счет интеграции сервосистемы с замкнутым-контуром, аккумулятора азота для ускорения и независимых параллельных гидравлических контуров эта серия обеспечивает скорость впрыска до 800 мм/с и время сухого цикла менее 1,5 секунды. Машина исключает температурный дрейф и отклонение плиты при непрерывной круглосуточной работе в тяжелых-режимных условиях, обеспечивая повторяемость в пределах +-0.1% отклонения массы дроби-до-дропы.
Ключевые характеристики
Приведенные ниже технические параметры представляют стандартные конфигурации нашей высокоскоростной-производственной линии. Доступны индивидуальные соотношения шнеков и блоки впрыска в зависимости от кавитации формы и поведения потока смолы.
|
Параметр |
Единица |
ХС-200 |
ХС-300 |
ХС-450 |
ХС-600 |
|
Зажимная сила |
кН |
2,000 |
3,000 |
4,500 |
6,000 |
|
Зазор для поперечной балки (В x В) |
мм |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Размеры стола (В x В) |
мм |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Макс. Ход открытия формы |
мм |
500 |
600 |
750 |
880 |
|
Диаметр винта |
мм |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Давление впрыска (макс.) |
бар |
2,300 |
2,200 |
2,100 |
2,000 |
|
Макс. Скорость впрыска |
мм/с |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Скорость пластификации (ПС) |
g/s |
45 |
72 |
115 |
180 |
|
Усилие выталкивателя/Ход |
кН/мм |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Время сухого цикла (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Давление в системе |
бар |
175 |
175 |
175 |
175 |
Ключевые особенности
Высокоэффективная-система впрыска сервопривода:Используются малоинерционные сервоприводы в сочетании с пропорциональными распределительными клапанами с высоким-расходом, что позволяет достичь максимальной скорости впрыска менее чем за 25 миллисекунд.
Помощь аккумулятора азота:Встроенные гидроаккумуляторы обеспечивают мгновенный гидравлический поток на этапе наполнения, предотвращая замерзание расплава на участках со сверх-тонкими стенками (толщина стенок до 0,35 мм).
Параллельное движение (одновременные действия):Независимые гидравлические контуры позволяют одновременно открывать форму, пластифицировать и выталкивать ее, сокращая общее время цикла на 15–30%.
Конструкция корпуса повышенной-жесткости-плиты:Оптимизированная конструкция плиты методом конечных элементов (FEA) сводит к минимуму прогиб при полной силе зажима, обеспечивая равномерное распределение напряжения в форме и продлевая срок ее службы.
Замкнутый-Контур давления и скорости:Цифровые линейные оптические энкодеры и контуры обратной связи датчиков обеспечивают-регулировку давления и положения в реальном времени, подавляя вспышку и короткие снимки.
Энергоэффективность-Эффективная мощность сервопривода общей шины:Электро-электрогидравлическая сервотехнология снижает энергопотребление на 30 – 50 % по сравнению с традиционными насосными системами-с переменным рабочим объемом.
Принцип работы и конфигурация машины
Высокоскоростное-формование-тонких стенок требует быстрого заполнения до того, как расплав полимера достигнет температуры стеклования в тонких полостях.
Этапы рабочего процесса
Пластификация: полимерная смола поступает через бункер и бочку и подвергается пластификации сдвигом на высокой-скорости.
Повышение давления: активируются гидравлические аккумуляторы, обеспечивая немедленное ускорение впрыска.
Впрыск в полость: заполнение полости-на высокой скорости происходит под контролем-линейного оптического энкодера с замкнутым контуром.
Параллельные операции: пластификация и охлаждение происходят одновременно с открытием формы и выбросом детали.
Конфигурация базовой системы
Зажимной блок:
5-точечный двойной коленно-рычажный механизм с втулками из закаленной стали и автоматической централизованной смазкой.
Подвижная плита поддерживается линейными направляющими, что исключает наклон плиты и снижает износ пресс-формы.
Чувствительная схема защиты пресс-формы от низкого-давления для обнаружения не-извлеченных деталей перед блокировкой.
Инъекционный блок:
Одноцилиндровая или сбалансированная двухцилиндровая-цилиндрическая конструкция впрыска, минимизирующая инерцию возвратно-поступательных масс.
Азотированный или биметаллический цилиндр и шнек (со специально подобранным соотношением L/D от 22:1 до 24:1), предназначенные для смешивания с большими сдвиговыми усилиями и быстрой пластификации.
Керамические ленты нагревателей с многозонными температурными модулями ПИД, обеспечивающими точность +-1 градусов Цельсия.
Гидравлика и управление:
Выделенный высокоскоростной-контроллер (KEBA / Techmation) с сенсорным-экранным интерфейсом, кривыми в реальном-времени и интерфейсом данных Industry 4.0 (Euromap 63/77).
Система фильтрации масла-под высоким давлением (3-микрон) с водомасляным теплообменником, рассчитанным на температуру масла.
Технические преимущества
Дробь-Постоянство веса:Прецизионные сервоклапаны контролируют переход от давления впрыска к давлению удержания в течение 1 мс, сохраняя отклонение массы ниже +-0.1% для инструментов с несколькими-полостями.
Снижение нагрузки на оснастку пресс-формы:Жесткость плиты предотвращает отклонение центра, сохраняя параллельность с точностью до 0,05 мм даже при максимальных зажимных нагрузках.
Быстрый гидравлический отклик:Пропорциональные клапаны с высоким-динамическим откликом сокращают задержки гидравлических сигналов, обеспечивая мгновенное ускорение от 0 до 800 мм/с.
Увеличенный срок службы масла и компонентов:Алгоритмы плавного замедления позволяют избежать гидравлических ударных волн, снижая пиковые температуры масла и сохраняя целостность уплотнений в течение продолжительных непрерывных периодов эксплуатации.
Типичные применения
|
Категория приложения |
Целевые компоненты |
Типичная толщина стенки |
Репрезентативное время цикла |
|
Упаковка для продуктов питания и напитков |
Тонкостенные-контейнеры для молочных продуктов, баночки для мороженого IML, стаканчики для напитков, крышки с защитой от вскрытия- |
0,35 мм - 0.80 мм |
2.0 s - 4.5 s |
|
Медицинские расходные материалы |
Одноразовые наконечники для пипеток, чашки Петри, центрифужные пробирки, цилиндры шприцев. |
0,40 мм - 1.00 мм |
3.5 s - 6.5 s |
|
Электроника и прецизионные детали |
Внутренние корпуса мобильных телефонов, микроразъемы-, корпуса клавиатуры, лотки для SIM-карт |
0,50 мм - 1.20 мм |
4.0 s - 8.0 s |
|
Логистика и потребительские товары |
Быстроразъемные-замки, ящики для хранения с тонкими-стенками, одноразовые столовые приборы. |
0,50 мм - 1.50 мм |
3.0 s - 7.0 s |
Совместимость материалов
Стандартная и дополнительная геометрия шнеков подходят для широкого спектра термопластичных смол:
Полипропилен (ПП):Смолы с высокой скоростью расплава (MFR 30 - 100) для тонкостенной-упаковки и контейнеров.
Полистирол (GPPS/HIPS):Кристально чистые-столовые приборы, чашки Петри и жесткие упаковочные коробки.
Полиэтилен (HDPE/LLDPE):Крышки, крышки и гибкие тонкостенные-ванны для напитков.
Поликарбонат (ПК) и АБС:Высокоточные-электронные корпуса и прозрачные оптические компоненты.
Полиэтилентерефталат (ПЭТ):Специальные высокоскоростные-установки для впрыска преформ (требуется дополнительная конфигурация двигателя с высоким-моментом).
Как выбрать и параметры конфигурации
Выбор правильного размера машины требует баланса веса впрыска, скорости впрыска и силы зажима с параметрами конструкции пресс-формы:
Рекомендации по выбору размера
Расчет зажимной силы: рассчитайте площадь проекции детали, включая направляющие каналы. Умножьте на необходимое давление в полости (обычно 500 - 800 бар для тонкостенных-ПП/ПС).
Производительность впрыска и длина потока: проверьте соотношение длины потока к толщине (соотношение L/T). Если L/T > 150:1, требуется-высокоскоростной-инжектор с гидроаккумулятором.
Скорость пластификации: убедитесь, что шнек может восстановить необходимую массу дроби в течение доступного времени охлаждения без ухудшения качества расплава.
Модульная матрица конфигурации
Гидравлический аккумулятор: стандартная или расширенная емкость для экстремального соотношения L/T.
Покрытия винтов: хромированные-покрытые, биметаллические сплавы или обработка карбидом вольфрама для абразивных стеклянных-наполненных или агрессивных материалов.
Управление шиберным клапаном: встроенные пневматические или гидравлические контроллеры шиберного последовательного клапана (4, 8 или 16 зон).
Интерфейс автоматизации: интерфейсы Euromap 67 / SPI для роботов с боковым-входом, системами верхнего-вывоза-и и автоматизации IML.
Устройства продувки воздухом: многоконтурные-клапаны эжектора воздуха для быстрого выбрасывания деталей.
Производство и контроль качества
Перед выпуском на завод каждая машина проходит стандартизированные протоколы производства и проверки:
Структурная целостность и обработка:Корпуса машин и плиты отлиты из высоко-ковкого чугуна (GGG50/QT500), а напряжения-снимаются посредством термического отжига перед обработкой на станке с ЧПУ.
Отслеживаемость компонентов:Важные гидравлические и электрические компоненты (например, клапаны Yuken/Rexroth, серводвигатели Phase/Novatar, электрооборудование Schneider, контроллеры KEBA) обеспечивают полную серийную отслеживаемость.
Выравнивание и параллели:Лазерные интерферометры проверяют параллельность плит и выравнивание тяги в условиях нулевой и максимальной нагрузки.
Заводские приемочные испытания (FAT):Перед отправкой каждая установка проходит непрерывное 48-часовое-испытание на стабильность в сухом цикле, за которым следует испытание под нагрузкой, воспроизводящее заданные скорости впрыска и рабочее давление.
Настройка и поддержка OEM
Мы предоставляем индивидуальные инженерные решения для согласования интерфейса машины с существующей системой автоматизации и инструментами предприятия:
Пользовательские конфигурации винтов:Специализированные смесительные элементы, барьерные шнеки и вентилируемые цилиндры для конкретных добавок или маточных смесей.
Регулировка рисунка стола:Нестандартные-схемы отверстий EUROMAP/SPI, нестандартные диаметры установочных колец и увеличенное расстояние между дневным светом для многоярусных форм.
Подбор цвета и брендинг:Индивидуальная окраска, маркировка клиента и особая конфигурация защитных дверей.
Упаковочные ячейки «под ключ»:Полная интеграция, включая конструкцию пресс-формы, высокоскоростной робот-боковой-подачи, охладитель пресс-формы, сушилку смолы и последующие системы визуального контроля.
Что покупатели должны предоставить для получения ценового предложения
Для получения подробного технического предложения и коммерческого предложения, пожалуйста, предоставьте следующую информацию о проекте:
Технические характеристики детали:Файлы 3D CAD (.STEP / .IGES) или физические чертежи с размерами, толщиной стенок и весом детали.
Тип смолы:Определенная марка полимера, паспорт MFR/MFI и любое процентное содержание наполнителей (например, тальк, стекловолокно).
Детали пресс-формы:Количество гнезд, размеры пресс-формы (Д x Ш x В), общий вес пресс-формы и тип желоба (холодноканальная или горячеканальная система).
Целевое время и объем цикла:Требуемая производительность в час/день и целевое время цикла.
Вспомогательные требования:Необходимость в роботизированной автоматизации, воздуходувных клапанах, вытяжке сердечника или соблюдении требований в отношении чистых помещений.
Часто задаваемые вопросы
Вопрос: В чем основное отличие стандартной гидравлической машины от высокоскоростной-машины?
A: В высокоскоростных-машинах используются движущиеся части впрыска с меньшей-инерцией, аккумуляторная помощь, насос/сервопривод большей мощности, пропорциональные клапаны с высокой-чувствительностью и жесткие конструкции плит для достижения скорости впрыска до 800 мм/с по сравнению с 100 - 150 мм/с на стандартных машинах.
Вопрос: Как машина обрабатывает детали с тонкими-стенками, не создавая заусенцев?
Ответ: Управление вспышкой осуществляется с помощью сервоклапанов с высокой реакцией-, которые переключаются с управления скоростью на удержание давления в течение 1 миллисекунды, а также с помощью пластин с нулевой-гибкой коробкой, которые удерживают поверхности формы параллельными под давлением зажима.
Вопрос: Можно ли интегрировать эту машину с системами внутри-маркировки пресс-форм (IML)?
А: Да. Контроллер оснащен стандартными интерфейсами Euromap 67/Euromap 73 и отображением входов/выходов сигналов, необходимым для синхронизации высокоскоростной робототехники IML с -сторонним входом-в пределах циклических окон длительностью менее 3 секунд.
Вопрос: Какое обслуживание требуется для высокоскоростного-переключателя?
A: В зажимном узле используется автоматическая централизованная система смазки с датчиками контроля давления. При соблюдении рекомендованных уровней смазки и замене масляных фильтров каждые 4000 часов работы износ штифтов и втулок из закаленной стали минимален.
Вопрос: Какие параметры электропитания необходимы?
О: Стандартные конфигурации поддерживают 380 В - 415 В, 3 фазы, 50/60 Гц. По запросу доступны индивидуальные конфигурации трансформаторов для промышленных сетей 200 В, 220 В или 460 В.
горячая этикетка : высокоскоростная термопластавтомат для производства с высоким циклом, Китай высокоскоростная термопластавтомат для производства с высоким циклом производители, поставщики, завод


