


Гибридные термопластавтоматы
Высокопроизводительные-гибридные термопластавтоматы: прецизионные сервоприводы-интеграция электрической и гидравлической энергии
Промышленное формование пластмасс требует строгого баланса между динамической силой, синхронизацией осей, скоростью и сохранением энергии. Стандартные гидравлические агрегаты часто достигают температурных пределов во время быстрых циклов, в то время как всем-электрическим системам может не хватать зажимного усилия для деталей с глубокой-вытяжкой или смол с высокой-вязкостью.
Гибридные машины для литья под давлением решают этот компромисс, сочетая электрические сервоприводы для пластификации и зажима с гидравлическими аккумуляторами высокого-давления для впрыска и вытягивания стержня. Эта архитектура обеспечивает стабильные сухие циклы, динамическую скорость впрыска до 800 мм/с, повторяемость положения до ±0,01 мм и экономию энергии до 40% по сравнению с обычными гидравлическими прессами.


Обзор гибридной литьевой машины
Гибридные машины отделяют непрерывные функции с высокой-нагруженностью от прерывистых операций с высокой-силой:
Серво-Электрические приводы: управляют вращением винта (пластификация), открытием/закрытием формы и осями выталкивателя. Они обеспечивают независимые, циклические-перекрывающиеся движения (например, пластификацию во время открытия формы) без гидравлических перекрестных-влияний.
Гидравлические системы: предназначены для локализованной,-большой грузоподъемности, блокировки зажима, динамического наддува и бокового-приведения в действие сердечника.
Архитектура движения гибридной машины
Серво-Электрические оси
Вращение винта и пластификация
Движение плиты (открытие/закрытие)
Управление ходом эжектора
Гидравлический силовой агрегат
Аккумулятор-Вспомогательная инъекция
Зажимной фиксатор высокого-давления
Вытягивание ядра и боковые направляющие
Синхронизированное управление ЧПУ
Отслеживание по оси-в реальном времени
Интеграция давления и скорости в замкнутом-контуре
При удалении гидравлического дросселирования при непрерывном движении нагрев жидкости значительно снижается. Это позволяет уменьшить масляные резервуары, продлевает срок службы гидравлических уплотнений и обеспечивает высокую повторяемость положения при многосменном производстве.
Конфигурации машины
Различные производственные условия требуют определенной компоновки плит и архитектуры зажима:
|
Конфигурация |
Зажимной тоннаж |
Основное преимущество |
Типичные применения |
|
Горизонтальный переключатель-Гибрид |
70T – 650T |
Быстрое приведение в действие формы с помощью электрического сервопривода; быстрая сушка-время цикла. |
Высокоскоростная-упаковка, тонко-контейнеры, крышки, корпуса электрооборудования. |
|
Два-прямых-гидравлических гибрида |
700T – 2,300T |
Компактная площадь основания, увеличенный зазор-стяжной балки, нулевой износ рычагов. |
Автомобильные бамперы, дверные панели, большие логистические ящики, структурные ванны. |
|
Гибридная{{0}высокоскоростная упаковка |
180T – 450T |
Hydraulic accumulator injection (>600 мм/с) + непрерывное электрическое дозирование. |
IML-контейнеры, тонкостенная-упаковка пищевых продуктов, корпуса медицинских шприцев. |
Список продуктов
Высокоскоростная-тонкостенная-гибридная машина (230 тонн)
Усилие зажима: 2300 кН
Просвет стяжки-: 560 × 560 мм.
Скорость впрыска: до 600 мм/с (с аккумулятором-)
Основные характеристики: Электрический серводвигатель-дозатор (22 кВт) с одновременным дозированием во время разлома формы-.
Целевое применение: много-контейнеры для пищевых продуктов, одноразовые столовые приборы, тонкие-затворы.
Гибридная машина для прецизионной электроники и разъемов (140 тонн)
Усилие зажима: 1400 кН
Просвет стяжной-балки: 460 × 460 мм.
Вес выстрела (ПС): 180 г
Основные характеристики: электрический выталкиватель с замкнутым-контуром и перемещение формы с точностью позиционирования ±0,01 мм.
Целевое применение: микроразъемы-, корпуса электронных устройств 3C, оправы оптических линз.
Гибридная машина для автомобильных компонентов (450 тонн)
Усилие зажима: 4500 кН
Просвет стяжки-: 780 × 750 мм.
Вес дроби (PS): 1250 г.
Ключевые характеристики: Двойное гидравлическое тяговое усилие в сочетании с непрерывной электрической пластификацией для сокращения задержек цикла.
Целевое применение: корпуса автомобильных осветительных приборов, панели внутренней отделки, подкапотные воздуховоды.
Гибридная машина для промышленных контейнеров глубокой-вытяжки (800 тонн)
Усилие зажима: 8000 кН
Размеры стола: 1500 × 1420 мм.
Макс. Дневной свет пресс-формы: 1850 мм
Основные характеристики: конструкция с двумя-фиксирующими пластинами, интегрированная с серво-гидравлической регулировкой давления.
Целевое применение: логистические ящики, контейнеры для хранения, панели структурных устройств.
Многокомпонентная гибридная машина-со-впрыска Co (320 тонн)
Усилие зажима: 3200 кН
Блоки впрыска: L-положение (гидравлическое) + главная ось (серво-электрический)
Ключевые характеристики: интеграция поворотного стола с сервоприводом- и двухосным-замкнутым-контуром обратной связи по давлению.
Целевое применение: двух-уплотнения (2K), автомобильные системы управления системами отопления, вентиляции и кондиционирования, мягкие- рукоятки для электроинструментов.
Медицинская прецизионная гибридная машина (готовность к использованию в чистых помещениях грузоподъемностью 180 тонн)
Усилие зажима: 1800 кН
Просвет стяжки-: 510 × 510 мм.
Смазка: инкапсулированная консистентная смазка на переключателях валиков; нулевое загрязнение масляным туманом.
Основные характеристики: никелированные-плиты, крышки из нержавеющей стали, возможность интеграции воздушного потока HEPA.
Целевое применение: наконечники пипеток, пробирки для забора крови, компоненты катетеров для внутривенного вливания.
Ключевые технические характеристики
Цикл-Перекрывающиеся операции:
Электрические оси дозирования позволяют проводить пластификацию одновременно во время открытия и выталкивания формы. Это сокращает общее время цикла на 1,5–4,0 секунды на один выстрел по сравнению с гидравликой с одним-насосом.
Общие сервоприводы шины:
Устройства рекуперативного торможения улавливают кинетическую энергию замедления плит и передают ее обратно в автобус, снижая полезное потребление кВтч.
Встроенный гидроаккумулятор:
Аккумуляторы, заряженные азотом-, обеспечивают быстрый выброс гидравлической жидкости во время впрыска. Это обеспечивает пиковую скорость впрыска до 800 мм/с без необходимости использования массивных двигателей главного насоса.
Синхронизированная система управления ЧПУ:
Контроллер на базе-шины (время отклика 0,5 мс) поддерживает замкнутый-контур управления точками переключения скорости---давления (V/P).
Гидравлическая + сервоприводная архитектура
Распределение мощности и сервопривод потока энергии и общая матрица шины постоянного тока
Серво-электрический привод:Обеспечивает шнековое дозирование (непрерывная нагрузка) и движение плиты (регенерация кинетической энергии). Энергия торможения возвращается обратно в шину постоянного тока.
Серво-насосно-аккумуляторная система:Обеспечивает зажим высокого-давления (статическое удержание тоннажа) и усиление впрыска (высокий скачок расхода). Низкая тепловая нагрузка продлевает срок службы масла и охладителя.
Ось движения плиты (электрическая):Приводится в движение мощным-шариковым винтом или серворейкой-и-шестерней. Кривые ускорения имеют синусоидальный профиль, защищая чувствительные штифты для выравнивания формы.
Ось дозирования (электрическая):Использует серводвигатель с-прямым-приводом и водяным охлаждением, соединенный с винтовым валом. Крутящий момент остается постоянным даже при обработке жестких конструкционных смол, таких как PEEK, PA66+50%GF или ПК.
Система зажима и впрыска (гидравлическая):Компактные насосы с серво-приводом подают давление только по требованию. Во время удержания тоннажа насос замедляется почти до нуля оборотов в минуту, исключая ненужное потребление энергии и уменьшая нагрев масла.
Гибридный, гидравлический или полностью-электрический
|
Рабочий параметр |
Стандартный серво-гидравлический |
Гибридная машина |
Все-электрические |
|
Пиковая скорость впрыска |
100 – 250 мм/с |
300 – 800 мм/с |
200 – 500 мм/с |
|
Диапазон зажимного тоннажа |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Энергопотребление |
Базовый уровень |
от -30% до -45% |
от -50% до -60% |
|
Одновременные движения |
Ограничено расходом насоса |
Полное перекрытие (Дозирование/Открытие/Извлечение) |
Полное перекрытие |
|
Толстая-часть стены, время удерживания |
Отлично (без температурного ограничения) |
Отлично (гидравлическое удержание) |
Умеренный (нагрев серводвигателя) |
|
Основная-возможность извлечения |
Родная гидравлическая интегрированная |
Родная гидравлическая интегрированная |
Требуется внешний гидравлический блок |
|
Профиль обслуживания |
Замена масла, замена сальников |
Низкий термический износ, уменьшенный объем масла |
Проверка ремня, смазка ШВП |
Технические характеристики
|
Модель машины |
Единица |
140 тонн |
230 тонн |
450 тонн |
800-тонный |
|
ЗАЖИМНЫЙ БЛОК |
|||||
|
Зажимная сила |
кН |
1,400 |
2,300 |
4,500 |
8,000 |
|
Зазор стола (В × В) |
мм |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Макс. Дневной свет |
мм |
820 |
1,020 |
1,450 |
1,850 |
|
Ход эжектора |
мм |
130 |
160 |
200 |
260 |
|
ИНЖЕКЦИОННЫЙ БЛОК |
|||||
|
Диаметр винта |
мм |
35 |
45 |
65 |
90 |
|
Давление впрыска |
бар |
2,150 |
2,020 |
1,950 |
1,800 |
|
Максимальная скорость впрыска |
мм/с |
350 |
500 |
600 |
450 |
|
Скорость пластификации |
g/s |
22 |
48 |
92 |
185 |
|
ОБЩИЕ ДАННЫЕ |
|||||
|
Давление в системе |
бар |
160 |
160 |
175 |
175 |
|
Емкость масляного бака |
L |
180 |
260 |
450 |
750 |
|
Вес машины |
кг |
4,800 |
8,200 |
18,500 |
38,000 |
Как выбрать
При подборе гибридной термопластавтомата к вашим производственным требованиям оцените эти четыре ключевых технических параметра:
Рассчитать минимальный тоннаж зажима
Формула: Требуемый тоннаж=Проектируемая площадь (см²) × коэффициент полости материала (от 0,3 до 0,8 кН/см²)
Пластмассы высокой-вязки (ПК, ПММА): используйте 0,6–0,8 кН/см².
Стандартные полиолефины (ПП, ПЭ): используйте 0,3–0,5 кН/см².
Подтвердите скорость впрыска и динамическую длину потока
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 мм/с).
Проверьте размер выстрела: оптимальный вес выстрела должен составлять от 35% до 70% максимальной емкости ствола.
Оцените одновременность осей
Если время дозирования превышает время охлаждения, выберите электрическую ось дозирования для проведения пластификации во время открытия/закрытия формы.
Проверьте совместимость инструментов
Сравнить-скорость гидравлического потока тяги сердечника, расположение выталкивающих штифтов и зазор-связывающего стержня с существующими чертежами пресс-формы.
Приложения
Компоненты: Дверные модули, кронштейны бампера, воздухозаборные коллекторы, рамки приборной панели.
Смолы: PA66 + 30% GF, PP-TD20, смеси ABS/PC.
Почему именно гибрид: Обеспечивает высокое удерживающее давление для толстых секций конструкции без перегрева гидравлического масла, а электрическое дозирование сокращает общее время цикла.
Компоненты: баночки для маргарина, крышки для напитков, контейнеры с защитой от вскрытия-, тонко-пищевая упаковка.
Смолы: высоко-ПП, ПЭВП.
Почему гибрид:-впрыск с усиленным аккумулятором заполняет тонкостенные секции (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Компоненты: микроразъемы-, клеммные колодки, рамки модулей камеры, корпуса ноутбуков.
Смолы: LCP, PBT + 30% GF, PC.
Почему именно гибрид: позиционирование электрических осей с замкнутым-контуром предотвращает загар формы и обеспечивает постоянный вес деталей.
Компоненты: Корпуса шприцев, соединители с замком Люэра, диагностические кассеты для крови, центрифужные пробирки.
Смолы: медицинский-ПП, COP, поликарбонат.
Почему именно гибрид: Оси с электроприводом устраняют туман гидравлического масла вблизи пресс-формы, что соответствует стандартам ISO класса 7 и класса 8 для чистых помещений.
Производство и контроль качества
Для обеспечения точности станка основные структурные и механические узлы производятся с использованием отслеживаемых стандартизированных процессов:
Проверка необработанного литья
→ 3D-отжиг для снятия напряжений
→ 5-осевое фрезерование с ЧПУ
→ Прецизионная сборка
→ Юстировка лазерного интерферометра
→ Аудит компонентов КИМ
→ 48-часовой пробный прогон при полной нагрузке
→ Подтверждение соответствия требованиям CE и ISO
Обработка плит:
Чугунные плиты подвергаются ультразвуковому контролю дефектов и отжигу для снятия термических напряжений- перед 5-осевой обработкой на станке с ЧПУ. Параллельность поверхности выдерживается в пределах 0,02 мм по всей грани валика.
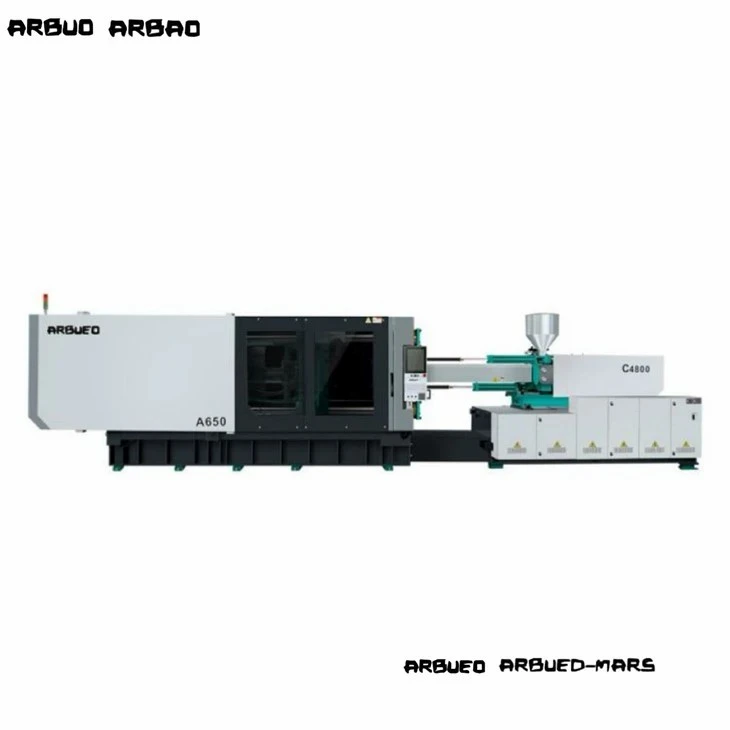
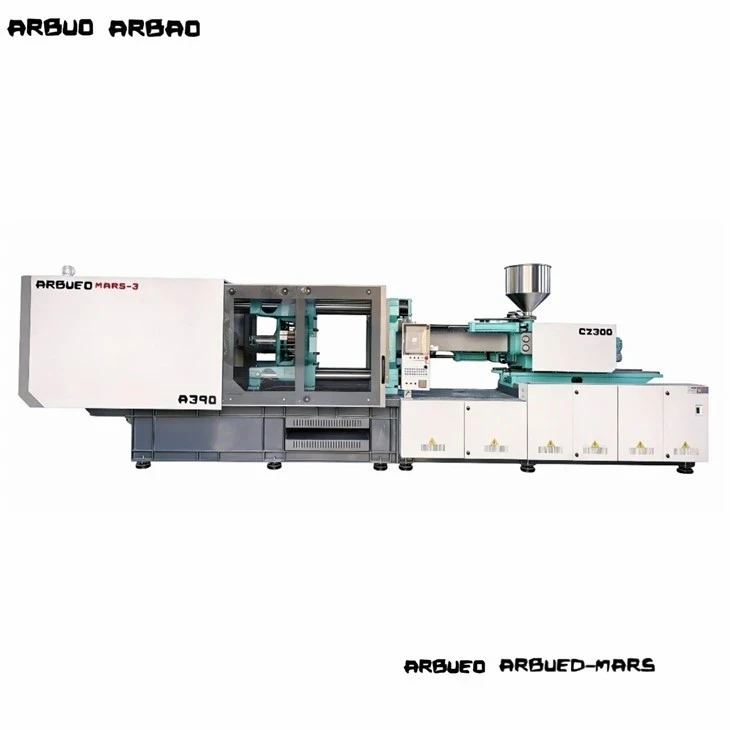
Гидравлическая сборка:
Бесшовные гидравлические линии из холодной-тянутой стали соединяются с помощью фланцевых фитингов врезного-типа, чтобы исключить дефекты сварки. Главные коллекторы подвергаются двойной фильтрации (всасывание + возврат, 10 микрон).
Аудит качества:
Собранные рамы подвергаются калибровке лазерным интерферометром для проверки точности позиционирования плиты. Перед отправкой каждая машина проходит 48-часовое-непрерывное стресс-тестирование при полной-нагрузке и сухом цикле.
Настройка и OEM
Конструкции станков могут быть адаптированы в соответствии с конкретной геометрией инструмента, настройками автоматизации и инфраструктурой предприятия:
Металлургия с удлиненным стволом и шнеком:
Биметаллические стволы с твердосплавными футеровками для обработки абразивных (до 50% армированных стекловолокном) или агрессивных (фторполимеры, ПВХ) смол.
Интеграция автоматизации производства:
Интерфейсы Euromap 63 и Euromap 73 для роботов захвата-и-размещения, автоматизированных контроллеров горячеканальных систем и центральных систем подачи материала.
Специализированные шаблоны столов:
Нестандартное расположение монтажных отверстий (SPI, EUROMAP), гидравлические выбивки и силовые интерфейсы с магнитными валами.
Основное-расширение по запросу:
Многоконтурные-гидравлические тяговые блоки с пропорциональным управлением давлением и расходом, подключенные непосредственно к основному блоку ЧПУ.
Сопутствующие машины
Если ваш производственный процесс требует других конфигураций оборудования, изучите следующие альтернативные платформы оборудования:
Серво-Гидравлические термопластавтоматы:
Стандартные гидравлические коленно-рычажные прессы, оптимизированные для формования общего-целевого назначения с меньшими первоначальными затратами на оборудование.
Крупнотоннажные машины с двумя-плитами:
Компактные-гидравлические зажимные устройства, предназначенные для крупных автомобильных и промышленных деталей грузоподъемностью от 1000 до 3500 тонн.
Высокоскоростные-все-электрические формовочные машины:
Сверх-чистые платформы с нулевым-маслом, предназначенные для высокоточного-микро-формования и строгих медицинских условий.
Часто задаваемые вопросы
Запросить цену
Запросите подробное предложение, анализ совместимости пресс-форм или моделирование времени цикла с учетом вашего производственного объекта:
Техническая консультация:Поделитесь своими 2D/3D-чертежами деталей (.STEP, .IGES), спецификациями смол и целевым временем цикла.
Интеграция линии «под ключ»:Полная компоновка ячеек, включая автоматизацию роботов, контроллеры температуры пресс-форм, сушилки материалов и охлаждающие охладители.
|
Категория контактов |
Технический инжиниринг и продажи |
|
Время ответа |
Техническая спецификация и ценовое предложение предоставляются в течение 24 рабочих часов. |
|
Требуемая информация о котировке |
Зажимной тоннаж, вес дроби, размеры пресс-формы, тип смолы |
Мы являемся профессиональными производителями и поставщиками гибридных термопластавтоматов в Китае, специализирующимися на предоставлении высококачественного индивидуального обслуживания. Мы тепло приветствуем вас в оптовой продаже гибридных термопластавтоматов, которые можно приобрести на нашем заводе. Для консультации по цене свяжитесь с нами.