


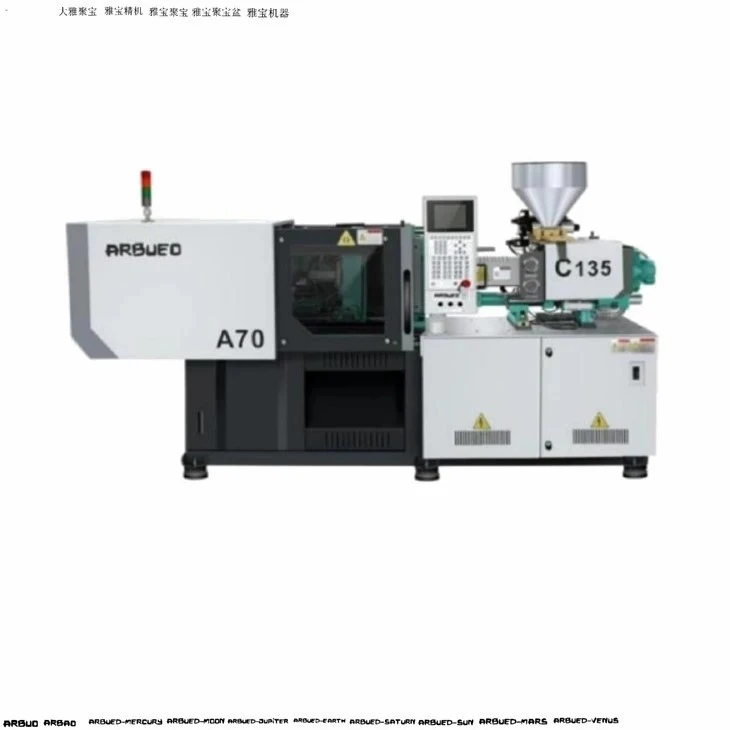


Высокоскоростная-гибридная машина для литья под давлением
Высокоскоростные-гибридные машины для литья под давлением оснащены электрическими сервоприводами для зажима и пластификации с прецизионными гидравлическими системами для впрыска под высоким-давлением и движениями эжектора. Эта конфигурация привода сочетает в себе динамическое ускорение, точность позиционирования и энергоэффективность электрического движения с высокой плотностью силы и гидравлической удерживающей способностью, необходимой для производства с тонкими-стенками и быстрым-циклом.
Эти машины, специально разработанные для короткого времени цикла (менее-3 секунды при производстве упаковки и одноразовых медицинских изделий) и строгих допусков по-толщине, оптимизируют энергопотребление до 50 % по сравнению с традиционными полностью гидравлическими платформами, обеспечивая при этом непрерывную-тяжелую работу в производственных средах с несколькими полостями.
Ключевые характеристики
Ниже приведены основные технические параметры стандартизированных высокоскоростных-гибридных платформ:
|
Технические параметры |
Единица |
Стандартный диапазон значений |
Примечания/Условия |
|
Зажимная сила |
кН (Тонна) |
1,800 - 6,500 (180 - 650 T) |
Переключить-рычажный механизм |
|
Скорость впрыска |
мм/с |
300 - 800 |
Динамический гидроаккумулятор |
|
Варианты диаметра винта |
мм |
32 / 38 / 45 / 52 / 60 |
Азотированный/биметаллический выбор |
|
Соотношение L/D |
L/D |
20:1 - 24:1 |
Оптимизирован для обеспечения однородности расплава |
|
Макс. Давление впрыска |
бар |
2,000 - 2,500 |
Зависит от приложения- |
|
Время цикла сушки |
s |
1.2 - 2.1 |
Стандарты ЕВРОМАП 6 |
|
Размеры стола (В x В) |
мм |
от 780x780 до 1350x1350 |
Стандартизированное расположение T-слотов |
|
Зазор для галстука- |
мм |
от 530x530 до 920x920 |
Обеспечивает установку широкой-формы с несколькими полостями. |
|
Усилие выталкивателя/Ход |
кН/мм |
50-120 / 150-220 |
Серво-с гидравлическим или электрическим приводом |
|
Источник питания системы |
В/Гц |
380–480 В, 3 фазы, 50/60 Гц |
Настраивается в соответствии с региональными стандартами |
Ключевые особенности
Гибридная архитектура сервопривода:Электрические серводвигатели переменного тока управляют вращением шнека (дозирование) и движением зажима независимо друг от друга, что обеспечивает одновременную пластификацию во время охлаждения формы без разрушения гидравлического масла.
Аккумуляторный-блок вспомогательного впрыска:Двойные гидроаккумуляторы обеспечивают мгновенную скорость потока для сверх-высокой-скорости продвижения фронта расплава, исключая короткие удары при толщине стенок менее 0,4 мм.
Жесткая плита и геометрия переключателя:Анализ методом конечных элементов (FEA)-оптимизированные конструкции плит минимизируют прогиб при максимальной силе зажима, защищая точные линии разъема с несколькими-полостями.
Замкнутый-цикл управления движением:Обратная связь в-времени через оптические линейные энкодеры обеспечивает повторяемость в пределах +/- 0.01 мм для точек перехода впрыска и положений зажимов.
Интегрированная регенерация энергии:Кинетическая энергия, генерируемая во время фаз замедления движений зажима, преобразуется и передается обратно в приводной блок шины постоянного тока.
Конфигурация машины
Зажимной механизм:Пятиточечная-двойная-рычажная система с приводом от специального серводвигателя переменного тока с автоматической централизованной смазкой и цифровым контролем усилия зажима.
Инъекционный блок:На линейных направляющих-установлены салазки для впрыска, приводимые в движение двойными гидравлическими цилиндрами, работающими с баллонными аккумуляторами,-заряженными азотом, для быстрого реагирования на изменение скорости-.
Система пластификации:Биметаллический цилиндр в сочетании с электрическим сервоприводом с высоким-крутящим моментом для дозирования на высоких-об/мин независимо от нагрузки гидравлической системы.
Гидравлический коллектор:Пропорциональные клапаны, установленные непосредственно рядом с цилиндрами впрыска, позволяют минимизировать задержку гидравлической жидкости и падение давления.
Система управления:Интерфейс промышленного ПЛК с 15-мульти-сенсорным дисплеем, поддерживающим отслеживание технологических характеристик в реальном времени, интеграцию EUROMAP 63/77 и мониторинг SPC.
Конкретные технические преимущества-продукта
Одновременное управление движением
Электрический винтовой привод обеспечивает непрерывную пластификацию, пока зажим открывается, выталкивает детали и закрывается. Это исключает время пластификации на протяжении всего цикла цикла, экономя от 0,5 до 2,5 секунды на один выстрел в зависимости от толщины стенок смолы.
Точное управление температурой расплава
Независимый электрический контроль дозирования поддерживает постоянный крутящий момент шнека и противодавление независимо от профилей скорости впрыска. Термическая деградация-чувствительных к сдвигу инженерных смол предотвращается благодаря многозонным керамическим нагревательным полосам ПИД в сочетании с полупроводниковым-реле переключения (точность управления +/- 1 градусов C).
Термическая стабильность жидкости
Поскольку гидравлическая мощность зарезервирована исключительно для мощных-силовых и кратковременных-движений (впрыск и зажимной замок), тепловая нагрузка гидравлического масла сведена к минимуму. Более низкие рабочие температуры масла (ниже 45 градусов C) продлевают срок службы гидравлических уплотнений, снижают скорость окисления масла и снижают энергопотребление холодильной машины.
Типичные применения
Упаковка и Контейнеры
Тонкостенные-пищевые контейнеры и крышки: толщина стенок до 0,35 мм; Пресс-формы с 4-32 гнездами и временем цикла менее 3,0 секунды.
Системы закрытия и крышки: формы с высокой-кавитацией, требующие непрерывного-движения по нескольким осям (в-вариантах маркировки формы и отвинчивания).
Одноразовые медицинские и медицинские товары
Корпуса шприцов и наконечники для пипеток: высокая точность и отсутствие бликов-допусков в чистых помещениях класса 8.
Пробирки для забора крови: ПЭТ/ПП, высоко-кавитационное формование со строгим соблюдением размеров.
Прецизионная электроника и автомобильные компоненты
Разъемы и рамки корпуса: тонкостенные-стеклянные-корпусы для электрооборудования, заполненные ПБТ/ПА66, требующие высокого давления впрыска для полного заполнения без вмятин.
Совместимость материалов
Полипропилен (ПП) и полиэтилен (ПЭ):Сплавы с высоким содержанием MFI, оптимизированные для сверх-быстрого цикла впрыскивания в тонкие-тонкие стенки.
Полистирол (GPPS/HIPS) и АБС:Высокая оптическая прозрачность или ударопрочные детали,-требующие точного удержания-переходов давления.
Поликарбонат (ПК) и полиамид (PA6/PA66 с GF):Высокие-технические пластмассы, требующие жесткой устойчивости к давлению и износостойких-биметаллических пластифицирующих компонентов.
Полиэтилентерефталат (ПЭТ):Доступны специальные шнековые профили для формования преформ и контейнеров с низким содержанием-ацетальдегида (АА).
Опции конфигурации
Чтобы адаптировать базовую платформу к конкретным параметрам производства, покупатели могут выбрать один из следующих функциональных модулей:
Варианты винтов и стволов
Стандартный износостойкий-биметаллический материал: предназначен для смол, содержащих 15–25 % армированного стекловолокна.
Полностью коррозионностойкий-сплав: разработан для обработки антипиренов, ПВХ и высококоррозионных присадок.
Гомогенизирующий шнек-смеси: оптимизирован для смешивания маточной смеси с большим количеством-пигментов и равномерной дисперсии цвета.
Вспомогательное движение и гидромеханические опции
Гидравлические контуры вытягивания сердечника: настраивается от 1 до 4 независимых последовательностей гидравлических клапанов.
Сервопривод-Электрический выталкиватель: предназначен для параллельного движения выталкивателя во время открытия формы и соблюдения требований чистых помещений.
Воздушные продувочные клапаны: многоконтурные-пневматические клапаны с полностью настраиваемыми настройками времени и давления.
Интеграция автоматизации и управления
Интегрированный интерфейс этикетирования в-форме (IML): стандартизированная интеграция с EUROMAP 67 для высокоскоростной-роботизированной этикетировки.
Интерфейс робота для выбора-и-размещения: стандартизированный интерфейс автоматизации EUROMAP 12 для систем извлечения деталей.
Встроенные контроллеры горячеканальных каналов: встроенные-модули контроля температуры, поддерживающие от 12 до 48 независимых зон нагрева.
Производство и контроль качества
Перед отправкой каждая машина проходит строгий протокол испытаний, чтобы гарантировать структурное соответствие и точность позиционирования:
Изготовление станины машины:Стальные сварные детали,-снятые с напряжения, подвергнутые термическому отжигу перед портальным фрезерованием на станке с ЧПУ, чтобы гарантировать стабильность выравнивания связующих-стержней при длительной эксплуатации.
Проверка параллельности плит:Параллельность измерена при 100% зажимной нагрузке с помощью циферблатных индикаторов; максимально допустимое отклонение — в пределах 0,05 мм по диагонали.
Испытание в сухом цикле:48-непрерывное горение-на сухой езде при настройках максимальной скорости для проверки гидравлического теплового равновесия, реакции привода и целостности уплотнения с нулевой утечкой.
Юстировка лазерного интерферометра:Линейные оси откалиброваны с помощью лазера-для обеспечения пространственной точности и абсолютной повторяемости позиционирования.
Сертификаты качества:Соответствие производственному стандарту ISO 9001:2015; Проверка маркировки CE в соответствии с Директивой по машинному оборудованию 2006/42/EC и требованиями безопасности EN 201 для оборудования по обработке пластмасс.
Настройка и поддержка OEM
Пакет для чистых помещений для одноразовых медицинских изделий (соответствует классу ISO 8/GMP)
Для производителей медицинского оборудования, работающих в условиях чистых помещений, гибридная платформа для литья под давлением предлагает специальную конфигурацию контроля загрязнения-, разработанную в соответствии со стандартами ISO 14644-1, класс 8:
Закрытая и-зона зажима, свободная от смазки: тяги-покрыты износостойким-хромированным покрытием, и в них используются линейные подшипники с пищевым-смазочным покрытием-, чтобы предотвратить аэрозолизацию капель масла вблизи поверхности раздела формы.
Обшивка из нержавеющей стали и очищаемые поверхности. Крышки рамы и боковые панели выполнены из матовой нержавеющей стали AISI 304 с гладкой геометрией с закругленными -углами, что исключает образование щелей для улавливания пыли-и обеспечивает возможность частой химической протирки-(совместимо с IPA/перекисью).
Выгрузка деталей и интеграция с конвейером: встроенный колпак с ламинарным потоком воздуха, монтируемый непосредственно над зоной зажима формы, обеспечивает защиту от положительного давления во время падения деталей и автоматического захвата роботом (интерфейс для чистых помещений EUROMAP 67).
Незагрязняющий гидравлический контур. В гидравлических линиях внутри чистой зоны используются шланги из нержавеющей стали с двойной-оплеткой, сухими-быстроразъемными соединениями, сертифицированная пищевая жидкость NSF H1-класса и централизованные сапуны масляного бака с фильтром HEPA-.
Дополнительный индивидуальный инжиниринг
Изготовленная на заказ винтовая и цилиндрическая металлургия: специализированные покрытия (например, плакировка из карбида вольфрама), предназначенные для смол, содержащих до 50% армирующего стекловолокна или коррозионных добавок.
Увеличенное расстояние между стержнями- и дневным светом: модификация плит для размещения громоздких штабелированных форм, сложных форм для стержней-вытягивания или компонентов глубокой-вытяжки.
Интеграция пользовательских протоколов управления: поддержка связи OPC UA, пользовательских протоколов интеграции MES и конкретных стандартов автоматизации производства.
Что должны предоставить покупатели для получения точной цены
Для получения подробной технической конфигурации и коммерческого предложения, пожалуйста, включите в запрос следующие технические данные:
Геометрия и чертеж детали:3D-файлы STEP/IGES или 2D-чертежи с подробным описанием максимальной и минимальной толщины стенок.
Спецификация смолы:Марка материала, MFI/MFR и процентное содержание добавок/наполнителей (например, стекловолокна, антипиренов).
Характеристики пресс-формы:Количество полостей, общий вес порции (г или см3), вес формы и внешние размеры формы (ДхШхВ).
Целевое время цикла:Требуемая производительность детали (деталей в час) или целевая общая продолжительность цикла.
Вспомогательные требования:Необходимость интегрированного управления горячими литниками, тяги сердечника, клапанных затворов или интерфейсов автоматизации роботов (EUROMAP 67/77).
Часто задаваемые вопросы
Вопрос: В чем основное отличие гибридной термопластавтомата от полностью электрической машины?
Ответ: Гибридная машина использует электроприводы для непрерывных/высокочастотных задач (вращение винта и перемещение зажима) и гидравлический привод для задач с высокой-динамичностью/высокой-силой (впрыск и удержание). В полностью электрических машинах используются серводвигатели и шарико-винтовые пары для всех осей. Гибриды обеспечивают значительно более высокие скорости впрыска и плотность усилия при более низких первоначальных затратах на оборудование для работы с тонкими стенками при высоком-давлении-, тогда как полностью электрические модели превосходно работают в чистых помещениях с абсолютным нулевым-маслом.
Вопрос: Как гибридная система снижает энергопотребление при эксплуатации?
Ответ: Экономия энергии достигается за счет того, что электрический привод пластификации работает независимо, без использования гидравлической энергии. Кроме того, в главном гидравлическом насосе используется сервопривод, который полностью отключается или работает на минимальных оборотах во время фаз выдержки и охлаждения, устраняя постоянные потери мощности на холостом ходу, типичные для гидравлических насосов с фиксированным-рабочим объемом.
Вопрос: Какой протокол технического обслуживания требуется для гидроаккумуляторов?
О: Баллонные аккумуляторы требуют периодической проверки давления предварительной-заправки азота. Проверки следует проводить каждые 6 месяцев с использованием стандартного оборудования для зарядки и тестирования. Уровни давления азота должны поддерживаться в соответствии с заводскими значениями, чтобы обеспечить постоянную скорость ускорения впрыска.
Вопрос: Может ли эта платформа работать с материалами,-наполненными абразивным стеклом?
А: Да. При обработке стеклонаполненных или абразивных материалов станки оснащаются специализированными биметаллическими цилиндрами (матрица со сплавами вольфрама и карбида бора) и полностью закаленными шнековыми шнеками. Это предотвращает преждевременный износ и поддерживает стабильную эффективность пластификации в течение длительного производственного цикла.
горячая этикетка : высокоскоростная гибридная термопластавтомат, Китай высокоскоростные гибридные термопластавтоматы производители, поставщики, завод


