


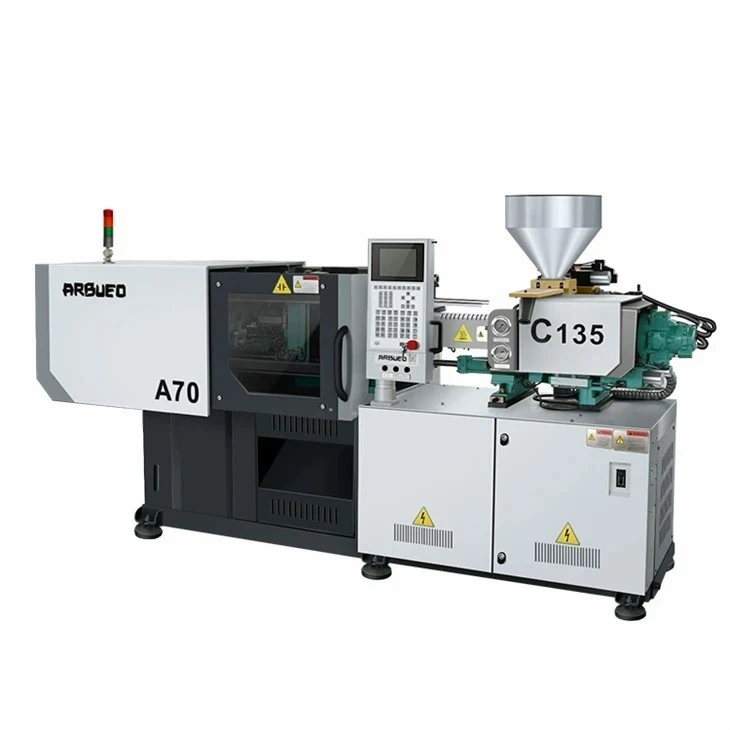
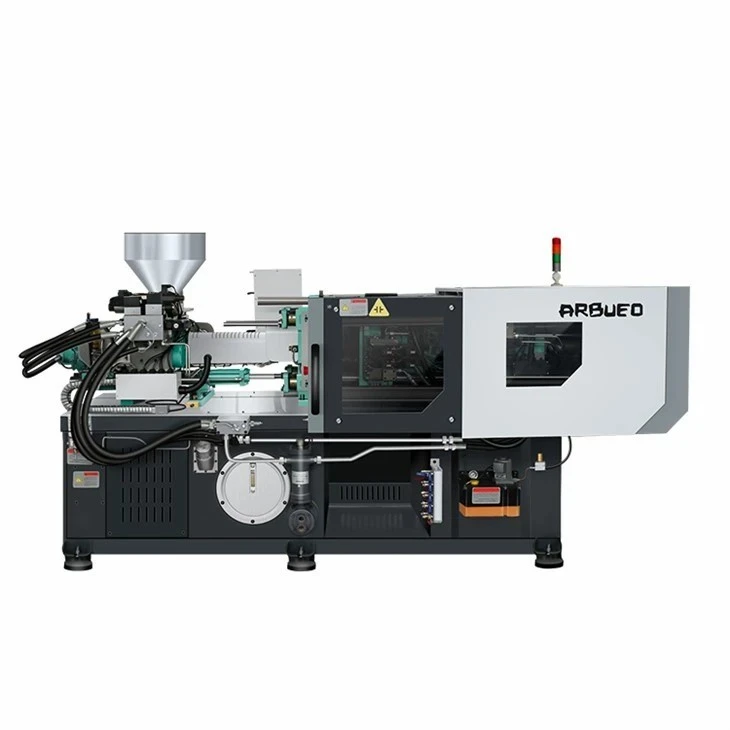
Прецизионная машина для литья пластмасс под давлением
Прецизионные машины для литья пластмасс под давлением обеспечивают повторяемость размеров, низкий-изменчивость веса впрыска и быстрое время цикла изготовления требовательных промышленных компонентов. Благодаря конструкции плит высокой-жесткости, серво-электрогидравлическим гибридным приводным системам и замкнутому-управлению движением эти устройства обеспечивают точность повторного позиционирования до +/-0,01 мм. Стандартные зажимные усилия варьируются от 60 до 1200 метрических тонн, выдерживая вес дроби от 15 г до 4500 г. Эта серия работает с конструкционными смолами,-включая PEEK, LCP, PPS, PC и PMMA,-поддерживая стабильность температуры плавления в пределах +/-0,5 градуса Цельсия, чтобы свести к минимуму термическое разложение и отклонения между впрысками.
Ключевые характеристики
|
Параметр |
Диапазон спецификации/значение |
Тестовое/эталонное состояние |
|
Зажимная сила |
600 кН - 12, 000 кН (60 Т - 1, 200 Т) |
Соответствие ISO 20457 |
|
Зазор стяжной-балки (В x В) |
От 310 х 310 мм до 1300 х 1150 мм |
Стандартная компоновка стола |
|
Вес впрыска (PS) |
15 g - 4,500 g |
Теоретический максимум рассчитан при 1,05 г/см3. |
|
Скорость впрыска |
До 350 мм/с (стандартный сервопривод) / до 800 мм/с (с аккумулятором-) |
Обратная связь линейного энкодера |
|
Варианты диаметра винта |
22 мм - 110 мм |
Соотношение L/D: от 20:1 до 24:1 |
|
Давление впрыска |
1400 бар - 2, 400 бар |
Гидравлический/серво-электрический датчик давления |
|
Параллельность плит |
<= 0.05 mm under maximum clamping load |
Измерение лазерного циферблатного индикатора |
|
Зоны контроля температуры |
От 4 до 8 бочковых зон + сопло |
ПИД-регулирование, точность +/- 0,5 градуса Цельсия |
|
Время цикла сушки |
1,2 с - 3.8 с (в зависимости от размера кадра) |
Еврокарта 6 Стандарт |
Ключевые особенности
Жесткий переключатель-Кинематика зажима: Оптимизированная конструкция плиты методом конечных элементов (FEA) сводит к минимуму отклонение плиты при максимальной силе зажима, защищая поверхности формы и предотвращая заусенцы.
Система сервопривода переменного-смещения: Серводвигатели переменного тока с-быстрым откликом и постоянными магнитами в сочетании с шестеренчатыми насосами с внутренней шестерней сокращают потребление энергии на 30–70 % по сравнению с системами с фиксированным-рабочим объемом.
Замкнутый-контур управления впрыском: Распределительные клапаны с высокой-частотной характеристикой и обратная связь от линейного энкодера-в режиме реального времени обеспечивают стабильные профили скорости впрыска и точность переключения V/P (скорость-к-давлению).
Биметаллический ствол и шнек в сборе: Износостойкие- и коррозионно--сплавы продлевают срок службы компонентов при обработке до 50 % армированных стекловолокном-смол или фторполимеров.
Промышленный контроллер ЧПУ: оснащен сенсорным экраном размером от 15- до 19 дюймов, хранящим до 500 наборов параметров пресс-формы, со встроенными протоколами связи OPC-UA/Euromap 63 и 77 для интеграции с Индустрией 4.0.
Принцип работы/конфигурация машины
Машина работает на последовательном четырехэтапном-этапном процессе: пластификация, впрыск, выдержка/охлаждение и выталкивание.
Зажимной блок: Пятиточечный-двойной-рычажный механизм обеспечивает равномерное усилие зажима по всей поверхности валика. Автоматические системы смазки подают смазку в коленно-рычажные соединения в зависимости от количества циклов.
Инъекционный блок: Цилиндры двойного впрыска уравновешивают осевое усилие на шнеке во время впрыска на высокой-скорости. Линейный потенциометр контролирует перемещение винта с разрешением 0,01 мм.
Матрица гидравлического/электрического привода: В масляных контурах высокого-давления используются пропорциональные клапаны для плавного ускорения и замедления, предотвращения гидравлического удара и увеличения срока службы шлангов.
Архитектура управления: Контроллер на базе-Linux-реального времени управляет частотой обновления контура менее 1 мс, выполняя точный мониторинг-подушек плавления, чтобы гарантировать постоянное уплотнение полости.
Конкретные технические преимущества-продукта
Консистенция расплавленной подушки в пределах +/- 0,2 мм.: Геометрия не-обратного клапана и быстродействующие-опорные кольца предотвращают обратный поток смолы во время перехода от впрыска к удержанию давления.
Уменьшение износа пресс-формы: Параллельность плит, контролируемая с точностью до 0,05 мм, обеспечивает равномерное распределение давления зажима по линиям разъема полости, продлевая срок службы пресс-формы более чем на 30%.
Низкий уровень шума: Уровень рабочего шума остается ниже 75 дБ(А) благодаря малошумной-конфигурации насоса и акустически демпфирующим креплениям рамы.
Быстрый гидравлический отклик: Время нарастания гидравлического давления-остается менее 30 мс от командного сигнала до полного выхода давления, что обеспечивает строгий контроль над процессами формования тонких-стенок.
Типичные применения
Автомобильные компоненты
Производит разъемы моторного отсека, корпуса датчиков, зажимы внутренней отделки и крышки бачков для жидкости. Соответствует строгим автомобильным стандартам допуска (стабильность процессов в соответствии с VDA 6.3) для плотно-прилегающих сборочных деталей.
Медицинские приборы и шприцы
Пресс-формы для разъемов с замками Люэра-, компонентов ингаляторов, пробирок для взятия крови и диагностических картриджей. Оснащен-безмасляными стяжками-и лакокрасочным покрытием, совместимым с чистыми помещениями-, в соответствии со стандартами ISO класса 7/8 для чистых помещений.
Электроника и разъемы 3C
Обрабатывает микроразъемы-, внутренние рамки смартфонов и компоненты корпуса ноутбука, толщина стенок которых составляет до 0,3 мм, без дефектов и вмятин.
Высокоточные-промышленные клапаны и шестерни высокой точности
Производит пластмассовые шестерни с малым-шагом, рабочие колеса насосов и резьбовые фитинги для труб, требующие минимального коробления и минимальных допусков на биение (DIN 3967, класс 8 или выше).
Совместимость материалов
|
Тип смолы |
Типичный диапазон усадки |
Диапазон температур обработки |
Примечания к требованиям к машине |
|
АБС/ПК+АБС |
0.4% - 0.7% |
220 градусов Цельсия - 270 градусов Цельсия |
Стандартный биметаллический винт; точный контроль температуры ствола |
|
ПА66/ПА6 (30% ГФ) |
0.3% - 0.8% |
260 градусов Цельсия - 310 градусов Цельсия |
Износостойкое-высоко-хромированное винтовое покрытие |
|
ПК / ПММА |
0.5% - 0.7% |
270 градусов Цельсия - 320 градусов Цельсия |
Высокое давление впрыска; точная балансировка нагрузки на поперечную-штангу |
|
ПЭК / ППС |
0.2% - 1.2% |
340 градусов Цельсия - 400 градусов Цельсия |
Керамические нагревательные ленты; высокотемпературная-изоляция ствола |
|
ПОМ |
1.8% - 2.5% |
190 градусов Цельсия - 210 градусов Цельсия |
Точный контроль времени пребывания в расплаве для предотвращения деградации |
Как выбрать/Параметры конфигурации
Определение необходимой силы зажима
Рассчитайте необходимую силу зажима, используя площадь проекции полости (A, в см2) и среднее давление в полости (P_avg, в бар):
Усилие зажима (тонны)=[Проектируемая площадь (см2) x Среднее давление (бар) x 1,2 Коэффициент безопасности] / 1000
Тонкостенная-тара: 0.6 - 1.0 тонн/см2.
Инженерно-технические части: 0.4 - 0.6 Тонн/см2
Стандартные детали конструкции: 0.3 - 0.4 тонн/см2.
Выбор диаметра и геометрии винта
Стандартный винт A: Универсальный профиль для ненаполненных пластмасс (ПП, ПЭ, ПС).
Винт B (высокое давление): уменьшенный диаметр для технических смол, требующих высокого давления впрыска (ПК, ПЭЭК).
Шнек C (высокая скорость смешивания): расширенное соотношение L/D со смесительными элементами для дисперсии маточной смеси и оптической чистоты.
Дополнительные машинные модули
Пакет аккумуляторного впрыска: увеличивает скорость впрыска до 800 мм/с при работе с тонкими-стенками.
Цепи тяги сердечника: гидравлические или электрические блоки управления для сложных операций скольжения формы (от 1 до 4 контуров).
Устройство для натяжения стяжных стержней-: позволяет устанавливать форму на объектах с небольшим зазором для мостового крана.
Изолированная крышка ствола: снижает потери теплового излучения ствола до 25%.
Производство и контроль качества
Каждая машина подвергается систематическим динамическим и статическим испытаниям перед заводскими приемочными испытаниями (FAT) в соответствии со следующей последовательностью обеспечения качества:
Последовательность производства и испытаний
Сварка необработанной рамы: сборка конструкции и сварка основания машины из толстой-стали.
Снятие вибрационных напряжений: механическое снятие напряжений, применяемое к сварной раме для устранения внутреннего напряжения материала перед точной обработкой.
5-Фрезерование на станке с ЧПУ: обработка за один-установочный станок монтажных поверхностей плит и положений направляющих тяги.
Сборка плит: точное выравнивание и механическое крепление неподвижных и подвижных плит на станине машины.
Юстировка лазерного интерферометра: оптическая проверка и калибровка прямоугольности плиты и параллельности соединительной-стержня.
Гидравлическая и электрическая проводка: установка блоков коллекторов пропорциональных клапанов, маслопроводов высокого-давления, сервоприводов и шкафов управления.
100-непрерывное испытание на сухой ход в течение 100 часов: испытание расширенного цикла для проверки целостности системы, термической стабильности и надежности гидравлического уплотнения.
Проверка впрыска при полной нагрузке и удержания давления: окончательные динамические испытания при 100% зажимном усилии и максимальном давлении гидравлического впрыска.
Основные протоколы обеспечения качества
Обработка плит: поверхности плит фрезеруются за один установ на 5-осевых портальных обрабатывающих центрах с ЧПУ для обеспечения строгой перпендикулярности между отверстиями поперечных балок и поверхностями плиты.
Снятие напряжений: Сварные основания машины подвергаются снятию термических или вибрационных напряжений, чтобы предотвратить деформацию рамы в течение длительных периодов эксплуатации.
Лазерное выравнивание. Параллельность тяги- и точность перемещения плиты измеряются с помощью лазерных интерферометров компании Renishaw, что обеспечивает точное выравнивание под нагрузкой.
100-часовой-сухой прогон: машины выполняют 100 часов непрерывной работы всухую для проверки теплового равновесия, стабильности гидравлического масла и отсутствия утечек при рабочем давлении до 210 бар.
Настройка и поддержка OEM
Специализированная винтовая и цилиндрическая металлургия:Выбор из полностью закаленных сталей порошковой металлургии (CPM-10V, CPM-9V) для обработки агрессивных материалов (фторполимеров) или высокоабразивных смол (до 60% стекловолокна/минерального наполнителя).
Исполнение для чистых помещений:Покрытие белой полиуретановой краской, крышки валов из нержавеющей стали, не-корродирующие-покрытия стержней и синтетические смазочные материалы пищевого-класса.
Интерфейсы автоматизации:Заводские-установленные на заводе интерфейсы Euromap 67 или Euromap 73 для роботизированных систем захвата-и-размещения, интеграции конвейеров и автоматизированных цепей зажима форм.
Многокомпонентное-расширение:Модульное добавление вторичных блоков впрыска (комбинированное размещение, L-форма или вертикальное расположение) для формования двух-цветов/мульти-материалов.
Что покупатели должны предоставить для получения ценового предложения
Чтобы получить точное техническое предложение и оценку размеров машины, укажите следующие параметры:
Информация о детали:
Файлы 3D CAD (.STEP / .IGS) или 2D-чертежи с указанием размеров и толщины стенок.
Вес детали (граммы) и площадь проекционной поверхности (см2).
Характеристики смолы:
Конкретный сорт полимера, производитель и процент наполнения (например, PA66 + 30% GF).
Детали пресс-формы:
Размеры формы (Д x Ш x В), общее количество полостей и высота штабеля.
Тип литника (горячеканальная система или холодноканальная система).
Требование к вытягиванию сердечника (количество последовательностей гидравлических/электрических сердечников).
Производственные цели:
Целевое время цикла (секунды).
Целевые дневные/месячные объемы.
Региональные характеристики:
Рабочее напряжение и частота (например, 400 В, 50 Гц/480 В, 60 Гц).
Местные требования безопасности (CE, UL, ANSI/SPI B151.1).
Часто задаваемые вопросы
Вопрос: Как на этих машинах проверяется параллельность плит?
О: Параллельность плит проверяется при 100 % зажимной нагрузке с помощью циферблатных индикаторов, установленных на стяжных-стержнях. Предельно допустимое отклонение установлено равным<= 0.05 mm across the entire platen area, meeting ISO 20457 tolerances.
Вопрос: Каков средний расход энергии на килограмм перерабатываемого материала?
О: При использовании стандартного серво-электрического гибридного гидравлического привода энергопотребление в среднем составляет от 0,30 до 0,45 кВтч/кг для стандартных смол ПП/ПЭ, в зависимости от времени цикла и параметров охлаждения.
Вопрос: Какие интерфейсы предусмотрены для автоматического удаления деталей?
О: Машины оснащены стандартными роботизированными интерфейсами Euromap 67 (16-контактный) или Euromap 73. Сигналы охватывают положение эжектора, блокировки защитных ворот, открытое положение формы и разрешения доступа робота.
Вопрос: Могут ли эти машины обрабатывать высокотемпературные-термопластики, такие как PEEK или PEI?
А: Да. Конфигурации для высоких-температур включают специальные керамические нагревательные ленты, способные достигать температуры 450 градусов Цельсия, изолированные кожухи ствола, питающие горловины с водяным-охлаждением и износостойкие-биметаллические шнековые узлы, рассчитанные на высокую вязкость расплава.
Вопрос: Как система управления-с замкнутым контуром обеспечивает повторяемость веса дроби?
A: В блоке впрыска используется датчик линейного положения с разрешением 0,01 мм в сочетании с датчиком динамического давления. Контроллер обновляет выходные данные привода с интервалом менее-миллисекунды, чтобы настроить точку переключения V/P и профиль удержания давления на основе сопротивления плавления в-времени.
горячая этикетка : прецизионная машина для литья пластмасс под давлением, Китай прецизионные машины для литья пластмасс под давлением производители, поставщики, завод


